チューブ成形用の材料: 用途、選択基準、および実践的なガイダンス
日付:Sep 17, 2026
製造業者から材料について問い合わせられた場合 チューブ成形 、私たちは通常、別の質問で答えます:何を構築しようとしているのか、曲がりはどのくらいきついですか?曲げ機械にロードする材料によって、工具寿命、サイクル タイム、曲げ品質、完成部品が検査に合格するかどうかが決まります。チューブ成形に普遍的な最適な材料はありません。特定の仕事に適した素材しかありません。
チューブ成形において材料の選択が重要な理由
チューブ成形には、回転絞り曲げ、ロール曲げ、切断、端部成形、面取り、パンチングなどの多くの操作が含まれます。各プロセスはワーク材料と異なる方法で相互作用します。美しく曲がるチューブをきれいに切断するのは難しい場合があります。亀裂を生じずに最終成形される合金は、あらゆる曲げ角度を補正する必要があるほど激しく跳ね返る可能性があります。材料の挙動を理解することは、スムーズな生産とスクラップの山の違いとなります。
降伏強さ、伸び、加工硬化という 3 つの特性が最も重要です。降伏強度は、チューブが塑性変形し始める前にどのくらいの力が必要になるかを決定します。伸びは、材料が破断する前にどこまで伸びることができるかを示します。これは、半径が小さい曲げの場合に重要です。加工硬化は、材料が変形するときにどれだけ早く強くなるかを表し、曲げ性、工具の磨耗、成形パスの回数に影響します。
チューブ成形用の一般的な材料
これらは、チューブ成形ショップで最も頻繁に見られる材料と、それぞれの材料から予想される動作です。
| 材質 | 代表的な用途 | 成形性に関する注意事項 |
|---|---|---|
| DOM 1020/1026 軟鋼 | ロールケージ、シャシー、構造フレーム | 優れたオールラウンドな選択肢。マンドレルサポートにより予想どおりに曲がります |
| 4130クロモリ | 航空宇宙、モータースポーツ、軽量構造物 | 強力ですが、より大きな力と慎重なスプリングバック補正が必要です |
| オーステナイト系ステンレス(304/316) | 食品加工、医療機器、建築工事 | 加工硬化が早い。強力な機械と適切な潤滑が必要です |
| アルミニウム(6061、6063) | 家具、熱交換器、手すり | 狭い半径では簡単に亀裂が入ります。焼き戻しとマンドレルを慎重に選択してください |
| 銅と真鍮 | 配管、電気部品、装飾品 | 柔らかくて成形しやすいが、傷がつきやすく、楕円形になりやすい |
| チタン (グレード 2 および 5) | 航空宇宙、海洋、医療用インプラント | 非常に挑戦的です。特別な工具が必要で、曲げ速度が遅い |
軟鋼、特に DOM 1020 または 1026 は、依然として構造物や自動車の加工におけるチューブ成形に最も一般的な材料です。予測どおりに曲がり、その形状を適切に保持し、マンドレルでサポートされた曲げに一貫して応答します。ロールケージ、シャーシコンポーネント、重機部品を製造する工場にとって、DOM スチールは強度、延性、コストの最適なバランスを提供します。
304 や 316 などのオーステナイト系ステンレス鋼は、食品加工、医療機器、建築プロジェクトでよく使われています。耐腐食性があり、見た目も優れていますが、加工硬化が激しくなります。部分的に曲げられたステンレスチューブは、変形領域でより硬く強くなり、残りの曲げに必要な力が増加し、工具の摩耗が加速します。きれいなステンレス曲げには、アルミニウム青銅のワイパー ダイスと高品質の潤滑剤が不可欠です。
6061-T6 や 6063-T52 などのアルミニウム合金は軽量で機械加工が容易であるため、家具、 空調設備 、建築用手すり。ただし、半径が狭いと亀裂が入りやすくなります。焼き戻し条件は重要です。完全に硬化した T6 焼き戻しは、T52 または O 焼き戻しよりも伸びがはるかに小さくなります。アルミニウムをきつく曲げる必要がある場合は、より柔らかい焼き戻しを選択し、内壁をサポートするのに十分なボールを備えたマンドレルを使用してください。
成形動作を促進する材料特性
降伏強度とスプリングバック
スプリングバックは、曲げ荷重が取り除かれた後のチューブの弾性回復です。すべての素材は異なる程度に跳ね返ります。 4130 クロモリやチタンなどの高強度材料は軟鋼よりもはるかに大きく反発するため、曲げダイは回復を補う角度でチューブを過剰に曲げる必要があります。最新の CNC チューブ曲げ機はプログラム可能な補正でこれに対応しますが、各材料ロットには依然として検証が必要です。
伸びと最小曲げ半径
伸びは、外壁が破損する前にチューブをどれだけ強く曲げることができるかを決定します。一般に、材料が硬ければ硬いほど、最小中心線半径はチューブの直径に対して大きくなければなりません。軟鋼管は、多くの場合、外径の 1.5 倍の狭い半径まで曲げることができますが、高強度のアルミニウムまたはチタンの管では、直径の 3 倍以上が必要な場合があります。壁の外側の薄化と内側のしわは、注意すべき 2 つの故障モードです。
加工硬化と工具摩耗
典型的な例であるステンレス鋼やチタンなどの加工硬化が早い材料は、工具の摩耗が早くなり、機械からのより多くの電力を必要とします。チューブ成形用の材料を選択するときは、工具のメンテナンスのコストと堅牢なクランプの必要性を考慮してください。サーボ油圧制御を備えた頑丈な CNC ベンダーは、軽量の機械よりもこれらの材料にはるかに適しています。
工具材料: 工具をチューブに合わせてください
多くの場合、チューブに接触する工具によって、難しい材料をうまく成形できるかどうかが決まります。炭素鋼でのほとんどのチューブ曲げ作業には、摩耗に強く、長期間の生産にわたって寸法精度を維持できる合金鋼工具が最適です。ただし、ワークピースが鉄ステンレスまたはチタンの場合、工具とチューブの間の圧力によりかじりや傷が発生する可能性があります。そのような場合、ワイパーダイとマンドレル用のアルミニウム青銅工具は摩擦を軽減し、チューブ表面を保護します。
クロムメッキのマンドレルも一般的なオプションです。アルミニウム、銅、青銅のチューブを曲げる際の摩擦が低く、大量生産でも長持ちします。重要なのは、工具の材質をワークピースに適合させるだけでなく、潤滑戦略や機械の出力容量にも適合させることです。
材料の混合に適した機械の選択
チューブ成形用の材料を理解したら、次のステップはそれを適切な装置に適合させることです。高張力鋼の厚肉チューブには、サーボ油圧パワーと高荷重に耐えられるマンドレル軸を備えた全自動 CNC 曲げ機が必要です。薄肉のアルミニウムおよびステンレスのチューブには、しわや楕円形を避けるために、正確なマンドレル制御と一貫した曲げ速度が必要です。
 SB-219CNC 油圧サーボ制御付き全自動CNCチューブベンディングマシン この全自動パイプ ベンダーは、3 つのプログラム可能な軸、サーボ モーター、タッチ スクリーン PLC を備えており、油圧モードと CNC モードをサポートして、さまざまな材料にわたって正確で再現性のある曲げを実現します。 製品を見る→
さまざまな材料を曲げる工場では、プログラム可能な半径補正とマルチ半径機能を備えた機械を使用することで、セットアップ時間を何時間も節約できます。当社のお客様 自動車製造 単一シフトで軟鋼、アルミニウム、ステンレスを定期的に切り替えます。彼らの成功の鍵は、各材料とチューブ サイズの曲げパラメータを保存する機械です。
切断や端部成形も材質に依存
材料が重要となる作業は曲げだけではありません。過度のバリを発生させずにチューブをきれいに切断するには、材料の硬度に合わせたブレード速度と送り速度が必要です。たとえば、アルミニウムは切断速度が速いですが、刃に蓄積刃が形成される傾向があり、一方、ステンレスは速度が遅く、より多くの冷却剤を必要とします。
 CNCシリーズ自動サーボ供給チューブ切断機 PLC 制御、油圧クランプおよび送り機能を備えた自動丸鋸切断機で、炭素鋼およびステンレス鋼のバリのない切断が可能で、マルチチューブ固定具と低騒音動作を備えています。 製品を見る→
管端の縮小、拡張、冷間成形を含む端部成形は、材料グレードの影響を同様に受けます。伸びの良い材料は、一度のストロークで数ミリメートル直径を縮小することができます。脆い材料や加工硬化した材料では、代わりに亀裂が生じる可能性があります。調整可能なストロークと速度を備えた油圧エンドフォーミングマシンにより、各材料に適応するために必要な制御が可能になります。
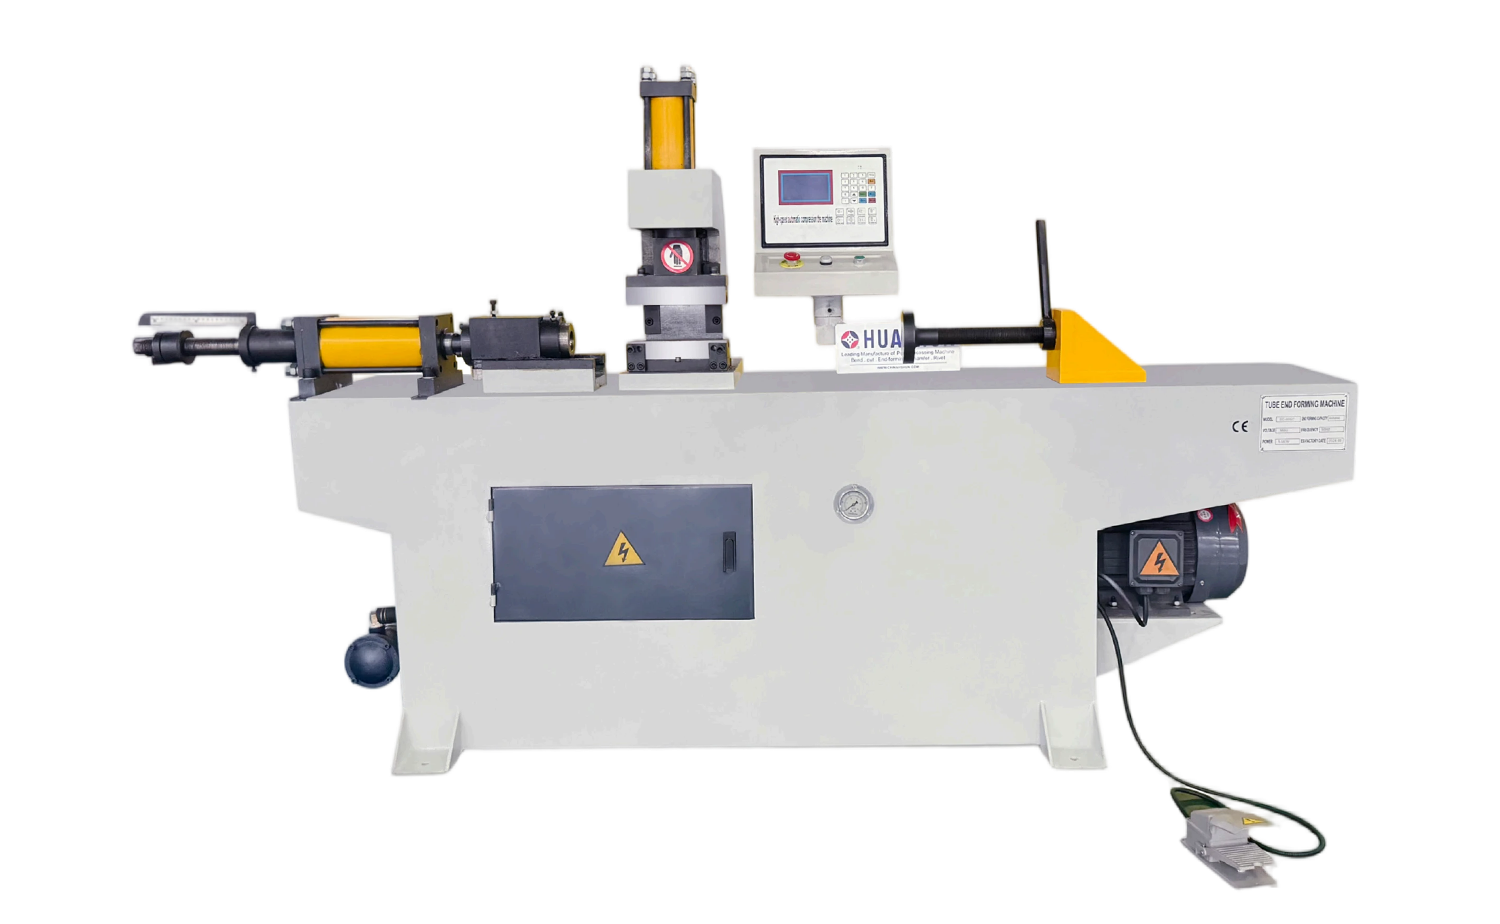 TM40 自動シングルヘッドチューブエンド成形機 PLC タッチ スクリーンを備えた油圧式端部成形機で、大量生産における管端の縮小、拡張、冷間成形のための自動または手動モードと多用途の金型形状を提供します。 製品を見る→
大量生産の場合、正しいダイセットを備えた自動シングルヘッドエンドフォーマーにより、大規模なバッチ全体で一貫した結果が得られます。どのような材料を選択する場合でも、本格的な生産に着手する前に、材料をテストし、成形速度と潤滑を調整してください。
チューブ成形用の材料を選択するための実践的なヒント
- 必ず材質証明書を確認してください。降伏強度と伸びはヒートロットごとに異なります。
- 生産前に曲げテストを実行します。実際の工具を使用した小さなサンプルでは、スプリングバック、しわ、壁の薄化が明らかになります。
- 曲げ半径に合わせて焼き戻しを行ってください。きつい曲げの場合は、より柔らかい焼き戻しを選択し、必要に応じて成形後に熱処理します。
- ステンレス、チタンには潤滑剤をたっぷりと塗布してください。
- 材料ロットと機械設定のログブックを作成し、実証済みのパラメータからリピート注文を開始できるようにします。
- 早めに機械のサプライヤーに相談してください。経験豊富なチューブ成形装置メーカーが、お客様の材料混合に合わせた工具や機械の構成を推奨します。
材料は、あらゆるチューブ成形作業の成功の基礎となります。降伏強度、伸び、加工硬化がプロセスにどのような影響を与えるかを理解し、材料を適切な機械や工具に適合させることで、一貫した曲げ品質、より長い工具寿命、および不合格部品の減少を実現できます。チューブ成形用の新しい材料を評価していて、装置のセットアップに関するアドバイスが必要な場合は、当社のチームにお問い合わせください。おそらく以前に曲げたことがあるか、曲げた人を知っています。
おすすめ記事