チューブの成形:切断、曲げ、端部成形、仕上げを詳しく解説
日付:Sep 24, 2026
チューブの成形は広義の用語であり、だからこそ最初は混乱する可能性があります。実際の生産環境では、チューブを適切な長さに切断し、特定の半径に曲げることから、端の形成、エッジの面取り、穴開け、直径の拡張まで、あらゆる作業をカバーします。各操作でマテリアルがわずかに変化しますが、順序が重要です。順序を間違えると、パーツを作るよりも修正することに多くの時間を費やすことになります。
チューブの成形で実際に生産に対応できるもの
ほとんどの人が来るのは、 チューブの成形 チューブを曲げる必要があるからです。これは明らかな出発点ですが、曲げだけで完成品が完成することはほとんどありません。一般的なワークフローには、チューブを所定の長さに切断し、端を準備し、曲げて形を整え、細部を仕上げる作業が含まれます。いずれかのステップが許容範囲外である場合、最終アセンブリは適合しません。
業界の私たちとしては、チューブの成形を単一のアクションではなくチェーンとして捉えています。カットが直角ではない場合、曲げ角度が大きくなってしまいます。スプリングバックが補正されていない曲げは、治具と一致しません。面取りが粗すぎると溶接部がダメになってしまいます。これらは理論的な問題ではありません。これらは、サイクルタイムの短縮と許容誤差の厳格化を求めるショップに毎日登場します。
製造現場のプロセスマップ
新しいチューブ部品が入ってきたとき、最も役立つ最初のステップは、操作を順番にマッピングすることです。以下の表は、ほとんどの金属管の作業をカバーする簡略化されたバージョンを示しています。
| プロセス | 代表的な設備 | 提供されるもの |
|---|---|---|
| 切断 | 手動、空気圧、油圧、または CNC のこぎり。レーザーカッター | バリを制御した正確な長さ |
| 曲げ | NC、CNC、ロールベンダー、両頭機 | 角度、半径、マルチベンドジオメトリ |
| 端部成形 | シングルヘッドエンドフォーミングマシンまたはダブルヘッドエンドフォーミングマシン | 拡張、縮小、またはシールされた端 |
| 面取り | シングルヘッドまたはダブルヘッド面取り機 | きれいな溶接準備とエッジのバリ取り |
| パンチング | 油圧式またはアーク式パンチングマシン | 穴、スロット、ノッチ |
| 拡大中 | 横型または縦型拡張機 | 継手の直径変更を制御 |
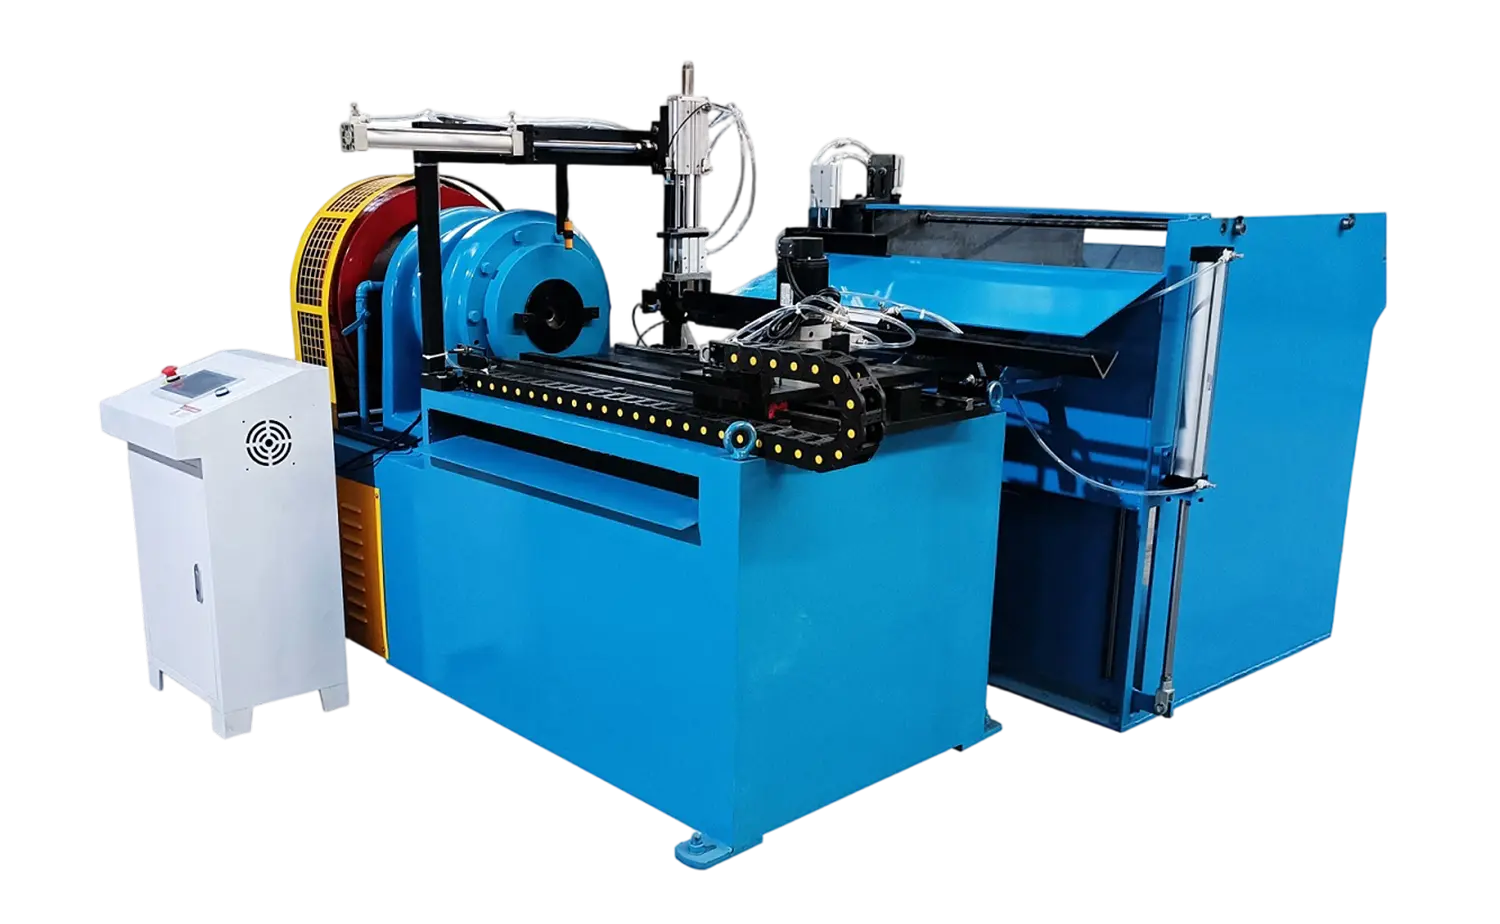
 CNCシリーズ全自動サーボフィードチューブ切断機 曲げ加工や端部成形の前に直角でバリの少ないカットを求める工業工場向けの全自動 PLC 制御のチューブおよびバー切断機です。 製品を見る→
カッティングステップがトーンを決定します。切断面が直角でない場合、またはバリが大きい場合は、後のすべての操作で補正する必要があります。そのため、多くのショップは他のものをアップグレードする前に、信頼性の高い切断機に投資します。良好なカットにより、曲げや端部の成形がより予測しやすくなります。
さまざまな業界がチューブをどのように成形するか
基本的なプロセスはどの業界でも同じですが、優先順位は変わります。で 自動車製造 、通常、サイクル タイムと再現性が主な関心事です。 HVAC 作業では、チューブの成形では、きれいな曲がりと信頼性の高い接続が重視されることがよくあります。建設および構造作業では、耐久性と厚い壁の処理能力が優先される傾向があります。
フィットネス機器、家電製品、データセンター冷却システム、農業機械でもチューブの成形が行われています。これらの各領域には、独自の許容誤差の期待値と量の要件があります。月に数百個の部品を製造する工場では、3 交代で稼働する工場とは異なる設備を選択します。プロセス マップは変わりませんが、自動化のレベルは変わります。
チューブ成形に関する一般的な問題とその見方
チューブ製造業者と数年間仕事をすると、同じ問題が繰り返し発生することに気づき始めます。それらのほとんどは神秘的なものではありません。これらは、プロセスステップに注意が必要であることを示す信号です。
スプリングバック
圧力が解放されると、曲がったチューブはすべて少しずつ戻ります。曲げ角度が一貫してずれている場合、解決策は通常、制御システムで補正するか、工具を調整することです。最新の CNC ベンダーはこれをうまく処理しますが、それでも、使用している材料を理解するのに役立ちます。壁の厚さ、合金、焼き戻しはすべて、チューブの動きに影響します。
バリや端部の変形
切断端のバリは見た目の問題以上のものです。測定が狂ったり、治具が損傷したり、溶接部に弱点が生じたりする可能性があります。面取り機とバリ取り機が標準的な答えですが、適切な切断ブレードと送り速度も重要です。切断中にチューブの端が変形する場合は、機械そのものではなく、クランプまたはブレードの状態に問題がある可能性があります。
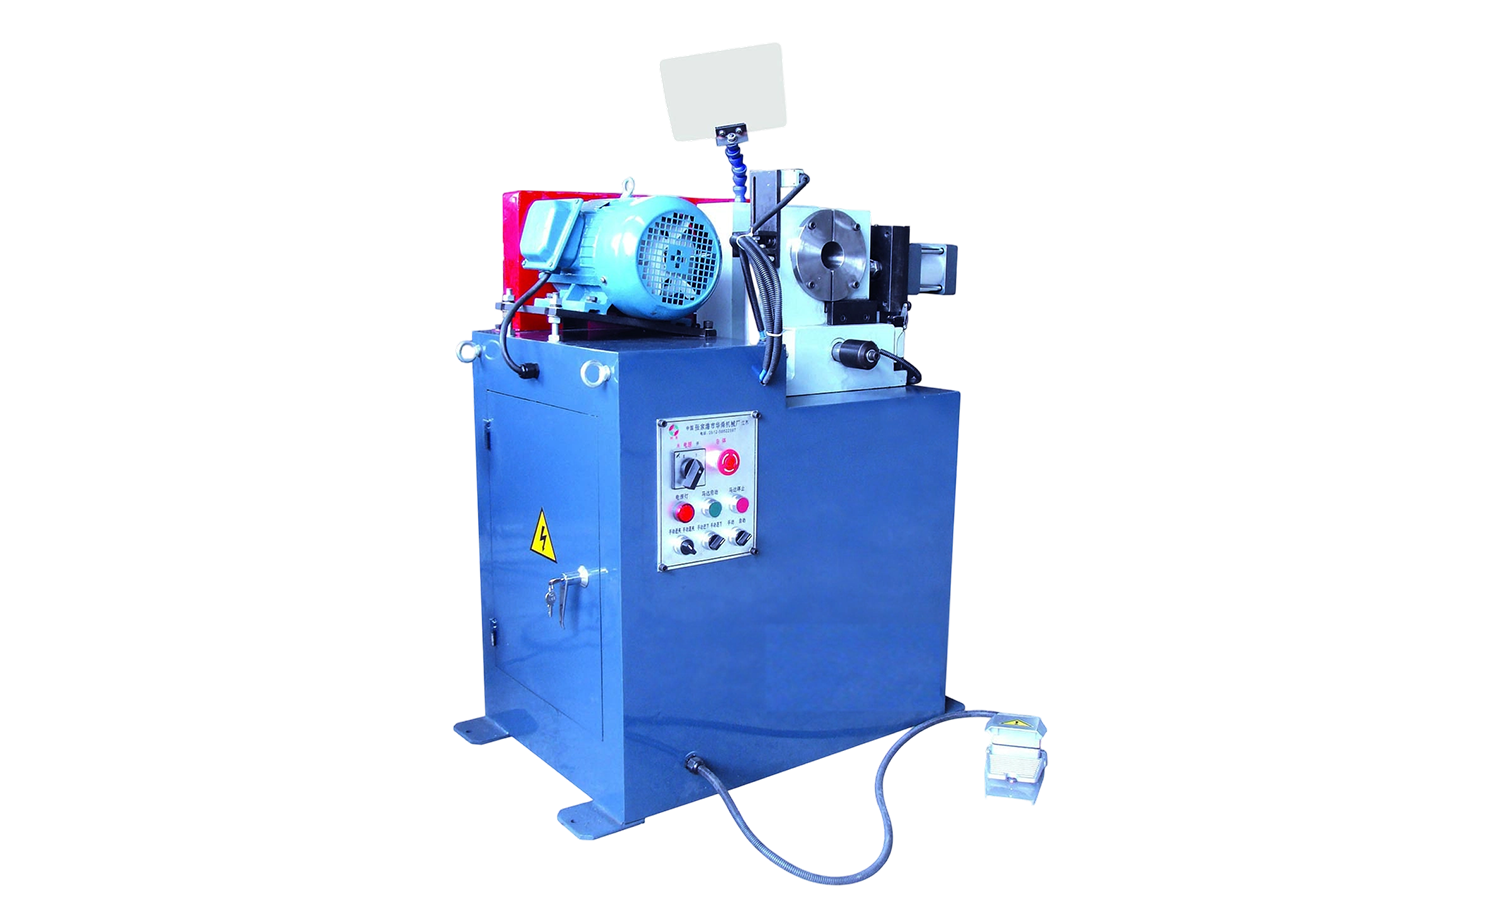 EF ACシリーズ 高精度片頭管面取り機 半自動空気圧式チューブ面取り機で、さらに成形する前にバリに対処するために平坦、内側、外側のエッジを仕上げます。 製品を見る→
亀裂の形成を終了する
端を拡張または縮小するとき、材料は引き裂かずに流れる必要があります。亀裂は通常、1 回のパスでの過度の変形、不適切な潤滑、または焼きなましが必要な材料を示しています。成形後にテストピースを実行して肉厚を確認するという簡単な習慣により、スクラップを大幅に節約できます。
買いすぎない機器の選択
私たちが耳にする最も一般的な質問の 1 つは、ショップが手動マシンから始めるべきか、それとも直接 CNC モデルに進むべきかというものです。正直な答えは、量、部品の複雑さ、オペレーターのスキルがどの程度あるかによって異なります。手動ベンダーは、少量の作業やプロトタイプに最適です。 CNC マシンは、数千の部品にわたって再現性が必要な場合にコストを稼ぎます。
- 決して起こらないかもしれないという予測ではなく、現在のワークロードにマシンを合わせてください。
- 優れたベンダーでも悪い切断面を修正することはできないため、プロセス全体のチェーンを考慮してください。
- 多数の異なる部品番号を使用する場合は、切り替え時間を考慮してください。
- 拡張の余地を残しておきますが、使用しない容量に対して料金を支払う必要はありません。
 CNC Mシリーズ全自動マルチラジアスチューブベンディングマシン プログラム可能な軸と PLC タッチスクリーン制御を備えた全自動サーボ チューブ ベンダーで、要求の厳しい生産量全体での再現可能な高精度曲げに適しています。 製品を見る→
あなたのタイプのパーツを以前に見たことのある人に相談することも役立ちます。壁の厚さ、曲げ半径、年間体積について簡単に話し合うだけで、高価な間違いを防ぐことができます。
プロセスを統合する
チューブの成形は、ステップが 1 つのシステムとして扱われる場合に最も効果的に機能します。切断、曲げ、成形、面取り、打ち抜き、拡張はすべて相互に影響を及ぼします。最良の結果を得ているショップは、通常、単一のマシンのパフォーマンスだけでなく、オペレーション間の引き継ぎに注意を払っているショップです。
新しいラインの計画や古い機械の交換を計画している場合は、明確なプロセス マップと現実的な生産量の見積もりから始めてください。そこから、機器の選択を正当化するのがはるかに簡単になります。チェーンの一部を詳しく見るには、 チューブ切断の完全ガイド オプションとトレードオフについて詳しく説明します。