油圧プレス ベンダー ガイド: 金属管に適したプレス ベンダーの選び方
日付:Aug 28, 2026
一定の角度と低い工具コストで金属管に適度な量の単純な形状の曲げを作成するには、多くの場合、油圧プレス曲げ機がコスト効率の高いソリューションとして工場で選択できます。標準的なドローベンダーで使用される回転ラップの代わりに、油圧の力を利用して、上型を下型に押し込むことによってチューブを形成します。 90 度の外径 50.8 mm の炭素鋼フープの場合、機械のサイズが正しく、金型のスプリングバックが適切に補正されていれば、油圧プレス ベンダーは多くの場合 15 秒以内に曲げを完了し、角度を 1 度以内に保つことができます。トレードオフとして、プレス曲げは、単純な曲線、適度な体積、および限られた半径の変化を持つワークピースに適しています。注文内容がマルチ半径部品、厳しい薄肉化制限、または 3D チューブ パスに移行すると、CNC 制御を備えたロータリー ドロー ベンダーの方が適切に対応できる可能性があります。
油圧プレスベンディングマシンとは何ですか?
その核心となるのは、 油圧プレス曲げ機 上型と下型を備えた縦型プレスです。油圧ラムが上部の金型を下方に駆動し、金属管を下部の V または U ブロックの形状に強制的に適合させます。チューブを加圧型にクランプしながら曲げ型の周りでチューブを引っ張る回転絞り曲げとは異なり、プレス曲げでは標準構成ではマンドレルを使用しません。この違いにより、機械の操作が簡単になり、工具の準備も簡単になります。
最も重要な要素は、シリンダーのトン数、ストローク長、ダイセット、および制御方法です。トン数によって、フレームに過負荷をかけることなく機械が曲げることができる最大の壁厚とチューブ直径が決まります。ストローク長は上型の移動深さを定義し、曲げ角度に直接影響します。金型の形状は、最終的な半径と曲げの外側の平坦化の度合いを制御します。制御方法は、手動バルブから、複数の角度および曲げシーケンスのプログラムを保存する PLC まで多岐にわたります。
標準的な油圧プレス曲げ機は 1 段シリンダーで構築されていますが、一部のメーカーは、家具のフレームや構造フープなどの大量作業向けに、ダブルステーションまたはタンデム設計を提供しています。店舗で使用する一般的なユニットは、チューブ直径 20 mm ~ 114 mm、肉厚 1.0 mm ~ 8 mm、曲げ半径はチューブ外径の 1.5 倍から上向きに対応します。より重いモデルは 200 トン以上に達する可能性があるため、角管、長方形の異形材、厚肉パイプの曲げ加工への扉が開かれます。
プレス曲げとロータリードロー曲げ
油圧プレス ベンダーを指定するタイミングを理解するには、ロータリー ドロー ベンダーと直接比較する必要があります。以下の表は、購入の決定に影響を与える主な違いをまとめたものです。
| アスペクト | 油圧プレス曲げ | ロータリードローベンディング |
|---|---|---|
| 成形原理 | 上部のダイがチューブを下部の V または U ダイに押し込みます | 回転する曲げダイにチューブを巻き付ける |
| 曲げ半径制御 | ダイのプロファイルによって異なります。大きな半径の変更には新しい金型が必要です | 曲げダイの半径によって固定されます。半径を変更するには新しい曲げダイスが必要です |
| 肉厚保持 | 中程度。曲がりの外側で薄化が発生する | とても良いです。マンドレルとワイパーダイは薄肉チューブをサポート |
| スプリングバック補償 | 手動オーバーベンドまたはオプションの PLC 支援角度補正 | スプリングバック補償アルゴリズムを備えた CNC プログラム |
| 工具費 | 低い; V および U ダイは安価で機械加工が簡単です | 高い。曲げダイ、クランプダイ、ワイパーダイはコストがかかる場合があります |
| 曲げごとのサイクルタイム | 短い、特にシングルプレーンフープおよび U ベンド用 | 複雑な形状の場合はさらに長くなります。単純な 90 度の曲げではより高速になります |
| 幾何学的複雑さ | 単純な曲線と平面形状 | マルチ半径、3D 形状、および狭い半径の曲げ |
| 代表的な用途 | 構造フープ、手すりの曲がり、家具のフレーム | 自動車の排気管、油圧ライン、航空宇宙用チューブ |
| オペレーターのスキル要件 | 低から中程度 | セットアップとトラブルシューティングの場合は高い |
単純なジョブと複雑なジョブの両方を実行するショップ向けに、多くのメーカーが CNC ドロー ベンダーと並んで油圧プレス ベンダーを提供しているため、ショップは注文ごとに低コストの機械を選択できます。実際には、決定は、ジョブにマンドレルが必要か、1.5D 未満の狭い曲げ半径が必要か、または平面を変更する曲げパスが必要かによって決まります。これらのいずれにも当てはまらない場合、プレス曲げ機は多くの場合、部品あたりのコストを抑えて競争力のある部品を提供できます。
購入前に評価すべき主要な仕様
トン数とダイ開口部
カタログのチューブ径のみに基づいて油圧プレス ベンダーを選択しないことをお勧めします。正しいトン数は、材料の降伏強度、チューブの外径、壁の厚さ、曲げられるチューブの長さによって異なります。軟鋼の保守的なルールでは、必要な力は、壁の厚さとチューブの直径の 2 乗に応じてほぼ増加します。たとえば、外径 50.8 mm、壁厚 2.5 mm のチューブを曲げるには、およそ 30 ~ 40 トンかかりますが、同じ直径で壁厚 6 mm の場合、要件は 80 トン以上になる可能性があります。ツーリング領域が広いと 1 回のプレス サイクルで複数のチューブを実行できるため、機械の最大ダイ幅も確認してください。
曲げ半径とスプリングバック
すべての金属チューブは、押す力を解放するとわずかに反発します。焼き戻しに応じて、炭素鋼は通常 2 ~ 5 度、ステンレス鋼は最大 10 度、アルミニウムは 1 ~ 3 度スプリングバックします。角度補正機能またはプログラム可能なオーバーベンド補正を備えた機械は、セットアップ時間と廃棄を削減できます。最小曲げ半径も重要な制限です。油圧プレス曲げでは一般に、過度の楕円化を生じることなく、チューブ外径の約 1.5 倍までの半径を処理できますが、外壁は薄くなります。生産作業の場合、多くの場合、2D から 4D の半径が品質と工具寿命の点で実用的な最適点となります。
制御システムと再現性
手動油圧プレスは少量のバッチには適していますが、再現性はオペレーターに依存します。 NC コントローラーを備えた半自動機械は、曲げ角度とプレス時間をメモリーに保存するため、最初のピースを測定しなくても、同じ作業を明日も再現できることがよくあります。ここは、 NC半自動油圧パイプ曲げ機 定期的な生産ロットを実行するショップでその価値が生まれます。工場が完全なトレーサビリティを必要とする場合、特に曲げごとの人件費が重要となる長時間の作業では、サーボ油圧精度を備えた CNC 自動化を検討する必要があります。
 高性能NC半自動油圧チューブベンディングマシン この NC 制御の機械には、それぞれ 16 回の曲げを含む最大 16 個のプログラムが保存され、反復ロットの繰り返し生産が可能になります。調整可能な速度とスプリングバック補償を備えた油圧ダイにより、鋼、ステンレス、アルミニウムなどを正確に曲げることができます。 製品を見る→
再現性データについてはサプライヤーに問い合わせてください。通常、ソリッド ガイドと剛性フレームを備えた高品質のプレス ベンダーでは、プラスまたはマイナス 0.5 度以上の公差が期待されます。
ツールの多様性
ダイセットは、プレス曲げ機で最も頻繁に交換される要素です。オペレーターが 3 分以内に V ダイまたは U ダイを交換できるクイックチェンジ クランプ システムを探してください。同じダイの異なるセクションに異なる半径を形成するマルチチャンネル V ブロックにより、混合ジョブでの工具交換の回数を減らすことができます。角管やフラットバーの成形も必要な工場の場合は、機械フレームが上型と下型をそのまま交換できるかどうか問い合わせてください。
アプリケーション主導の選択
自動車部品
自動車の作業では、排気システム、シートフレーム、構造レールに高い再現性が求められることがよくあります。形状が単純な場合、油圧プレス ベンダーはこれらの部品の多くを効率的に処理できますが、部品の半径が小さく、壁が薄い場合は、通常、マンドレルを装備したドロー ベンダーの方が安全な選択です。自動車のサプライチェーンに製品を供給するショップの場合、量と必要な薄肉化の制限の両方によって決定が決まります。を確認してください 自動車製造用途 マシンの選択が特定のコンポーネント ファミリとどのように一致するかを確認します。
建設と装飾
手すり、階段のスロープ、欄干、ファサードには、一貫した視覚的品質を備えたきれいな曲がりが必要です。油圧プレス曲げは、プレス動作によって滑らかな外面が残る傾向があり、一般にクランプ ダイによるチューブの跡がつかないため、ここではうまく機能することがよくあります。丸管、角管、楕円管、山形鋼などの多彩な装飾プロファイルは、プレスベンダーの簡単な金型交換にも適しています。の 建設および装飾用途 バッチサイズが中程度で、工具のコスト感度が高い、一般的な屋外および屋内の金属加工をカバーします。
HVAC および産業用ライン
HVAC ショップでは、銅、アルミニウム、軽量鋼を曲げて、冷媒ライン、凝縮水排水管、圧縮空気配管を使用しています。これらの部品は多くの場合、直径が小さく、量が多く、公差がそれほど厳しくありません。ダブルステーション プレス ベンダーは、1 サイクルあたり 2 回の曲げを行うことができるため、生産性が直接向上します。冷媒ラインではチューブの清浄度が重要であるため、損傷のないインサートを備えたダイ、または簡単に清掃できるクイックリリースツーリングテーブルを備えた機械を検討してください。
チューブショップに最適なプレスベンディングマシンの選択
適切なマシンの選択は、ジオメトリの複雑さ、バッチ サイズ、許容差によって作業指示書の組み合わせを分類することから始まります。部品の大部分が 1.5D を超える半径の単純な単一平面曲げである場合、大型油圧プレス曲げ機が部品コストを削減する直接的な手段となる可能性があります。の 大型油圧プレス曲げ機 は、高い肉厚と大口径のチューブ向けに設計されており、構造作業や 1 週間を通して一貫して稼働する生産ラインに強力に適合します。
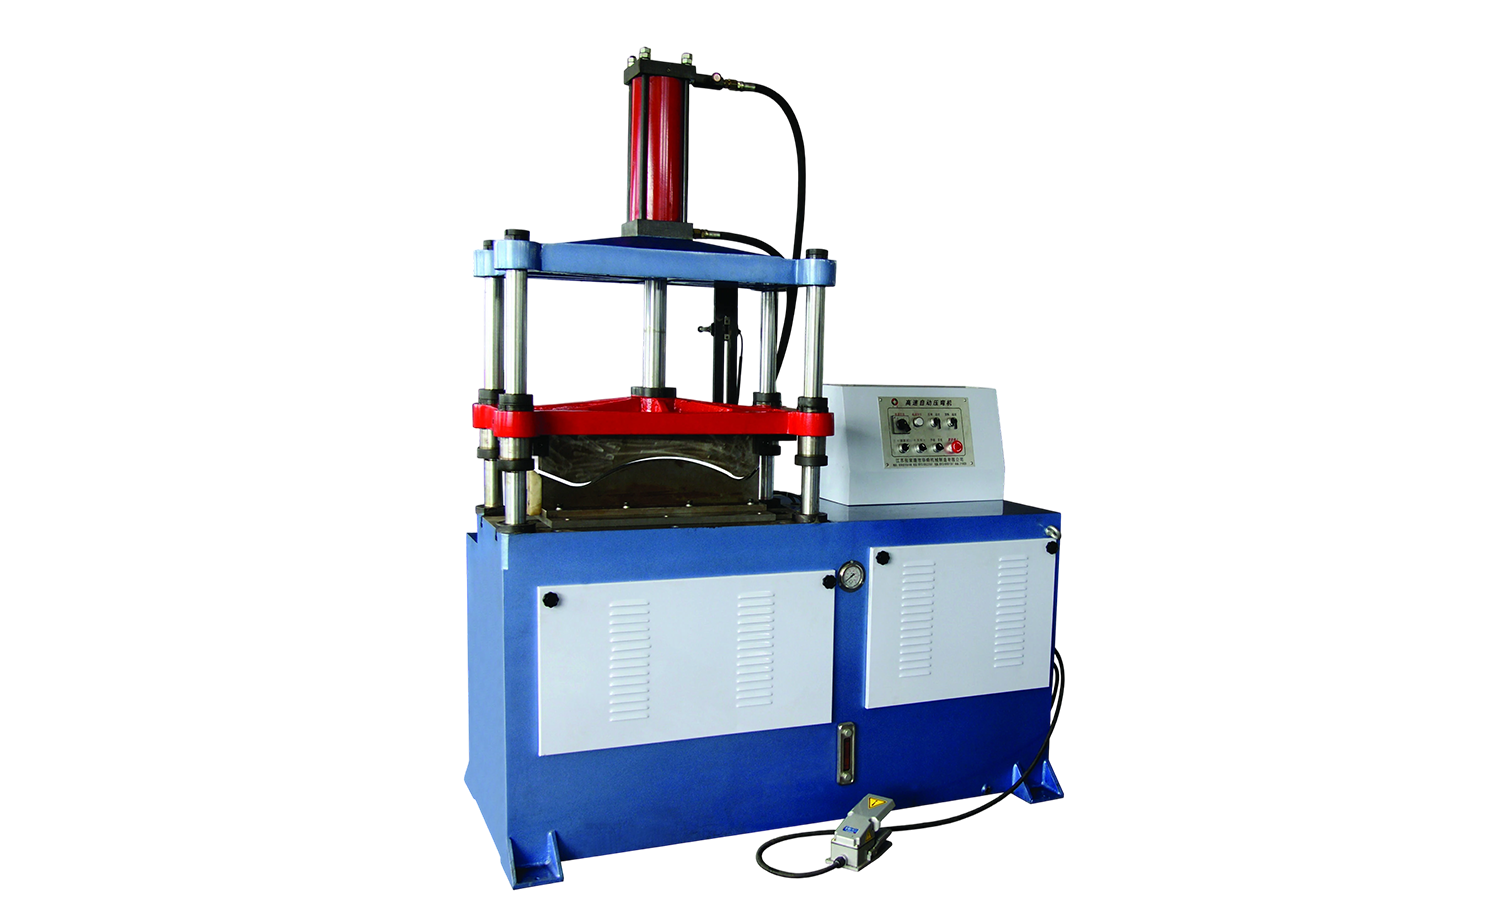 大口径チューブ用大型油圧プレスベンディングマシン この垂直プレス ベンダーは、肉厚が厚く、直径が大きいチューブに最適で、独自のクランプ不要の設計により積み込みと積み下ろしが簡素化され、構造部品や一貫した生産作業にコスト効率の高い選択肢となります。 製品を見る→
部品が複雑になるにつれて、CNC ロータリー ドロー ベンダーに追加投資する価値があるかどうかを検討してください。の CNCシリーズ油圧サーボ式全自動チューブベンディングマシン プレス曲げの一般的な制限である、複数の半径の部品、3D 形状、および最小限の壁の薄化を処理します。多くの工場では、単純な作業にはプレス ベンダーを使用し、狭い半径には CNC ベンダーを使用し、新しい機器を指定する前に部品ごとのコスト差を測定するのが現実的な方法です。
 油圧サーボ制御を備えた全自動 CNC チューブベンディングマシン この機械は、送りと回転用のサーボ モーターを備えた 3 つのプログラム可能な軸を備えており、油圧曲げとサーボ曲げの両方をサポートします。 PLC タッチスクリーンはリアルタイム監視を提供し、高度な潤滑システムは摩耗を軽減し、複雑な部品の耐用年数を延ばします。 製品を見る→
マシンを比較する準備ができたら、サプライヤーに次の 3 つの成果物を依頼します。
- 再現性テストは、ベンダーから提供されたサンプルではなく、実際のチューブ素材に対して実行されます。
- ダイの寸法を含む、チューブの直径と肉厚の全範囲をカバーするトン数チャート。
- あるジョブの最後の曲げから次の最初の曲げまで、工具交換のタイミングを計ったデモンストレーション。
油圧プレス曲げ機は、セットアップの削減、サイクル タイムの短縮、スクラップの最小化によって十分に元が取れる資産です。適切なモデルがあれば、手曲げから油圧精度への移行は、長期にわたる実験ではなく、スループットの有意な向上になります。